
服务热线
400-772-0571
在包装行业,垂直充填封口机是常见设备,尤其在粉末、颗粒、液体等物料的包装中应用广泛。但很多工厂管理者忽略了一个隐形杀手——静电。到了2026年,随着包装速度进一步提升、薄膜材料更薄更敏感,静电带来的问题只会更突出。而解决这一问题的核心设备,恰恰是很多人不太重视的空气增湿机。
1. 封口不牢,漏气率高
垂直充填封口机在拉膜、充填、封口过程中,薄膜与金属部件高速摩擦会产生大量静电。静电会吸附空气中的粉尘,导致封口区域污染,热封时出现虚封、漏封。根据行业实测,在相对湿度低于40%RH的车间,某些复合膜包装的漏气率可达到3%-5%,而湿度提升到55%RH以上时,漏气率能降到0.5%以下。
2. 物料吸附,充填精度下降
粉末类物料(如奶粉、咖啡粉、药粉)在充填时,静电会让细粉吸附在料斗、下料口和包装膜内壁,造成下料不畅、计量偏差。轻则每袋少几克,重则堵塞下料通道,停机清理。
3. 设备故障率上升
静电放电会干扰PLC、传感器等电子元件,造成误动作。例如光电眼误判色标,导致切袋位置偏移,严重时整批包装报废。
实操建议:
在充填工位和封口工位附近安装静电消除棒,配合湿度控制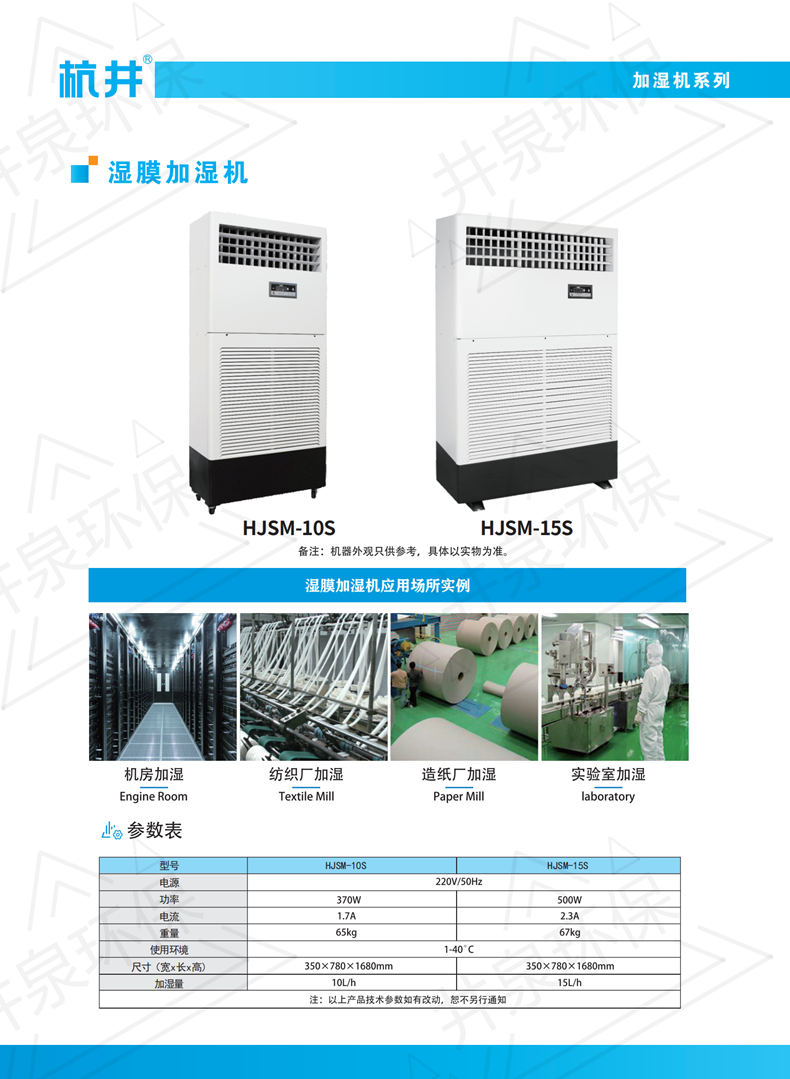
静电的产生与环境的相对湿度直接相关。当空气相对湿度低于40%时,绝大多数绝缘材料(如PE、PET、尼龙膜)表面电阻极高,静电难以泄放。而当湿度提升到50%-60%RH时,材料表面会吸附一层极薄的水分子膜,这层水膜足以让静电以可控的速度导走。
关键数据:
湿度30%RH时,塑料薄膜表面静电电压可达15-20kV空气增湿机(尤其是超声波或高压微雾型)能精准控制车间湿度,且不会打湿物料和设备。相比单纯使用静电消除棒,增湿是从根源上减少静电产生,而不是等静电产生后再中和。
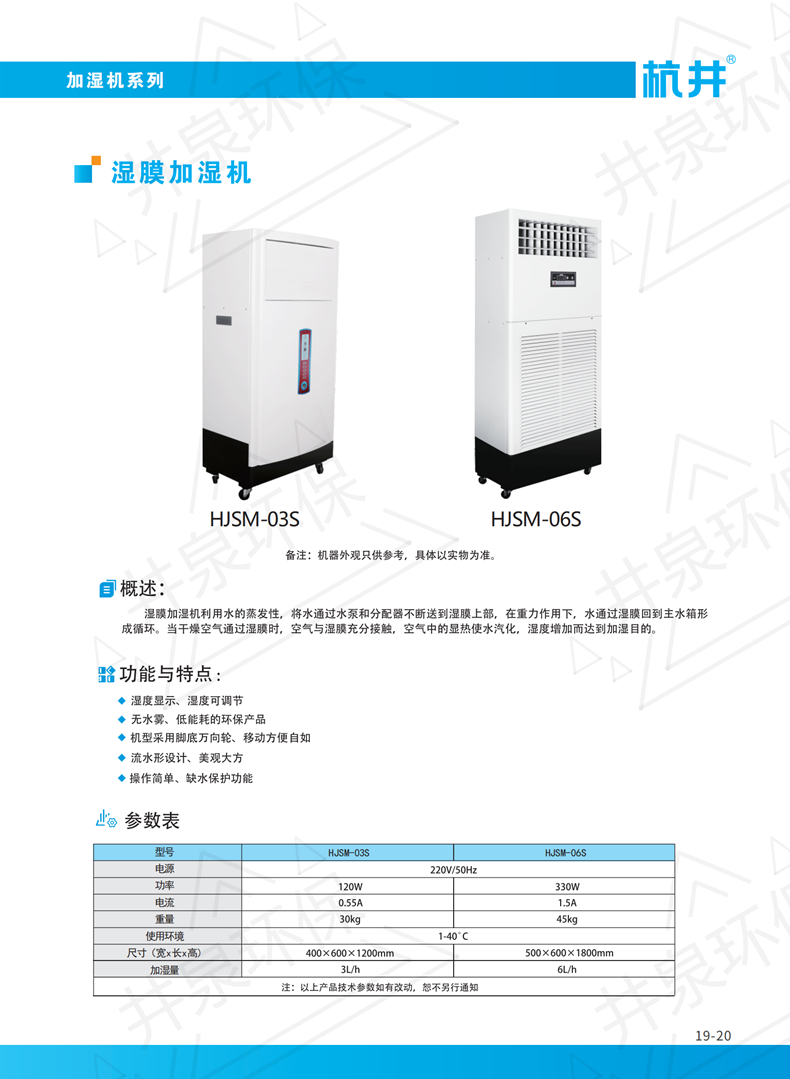
实操建议:
选择带湿度传感器的工业增湿机,设定在50%-60%RH自动启停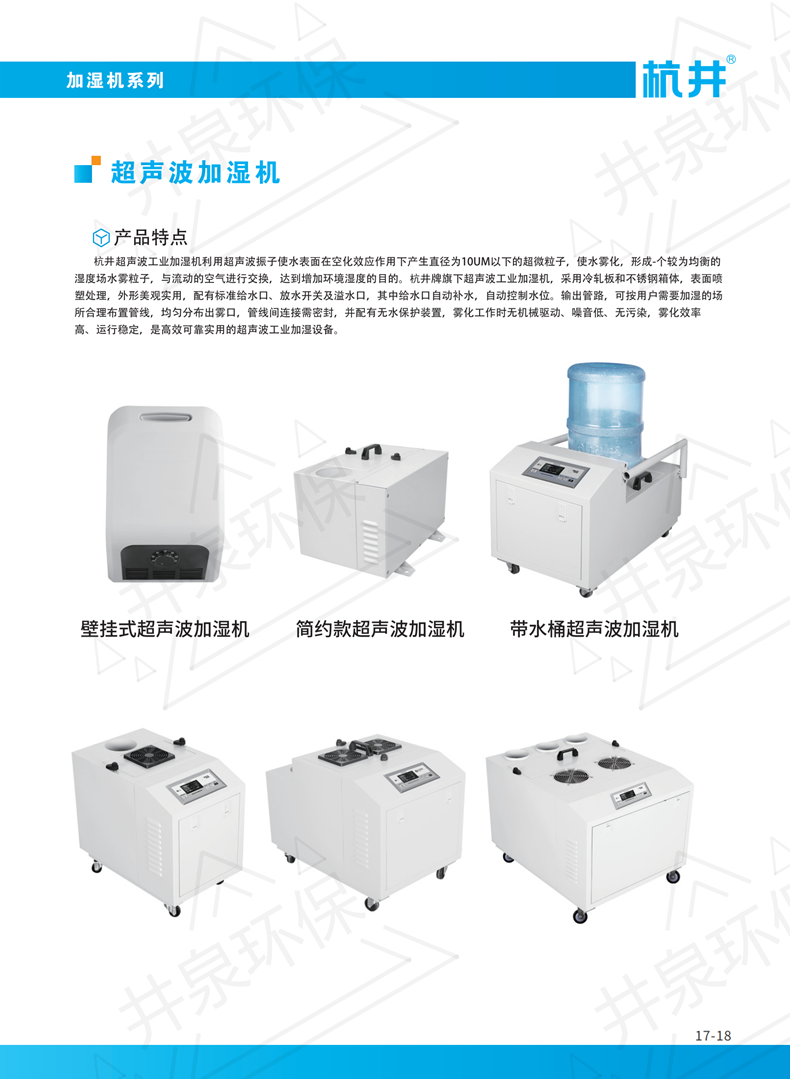
以杭井服务过的一家华东地区药粉包装企业为例。该企业有三台垂直充填封口机,包装抗生素粉剂,车间面积约200平米。2025年冬季,车间湿度一度降到28%RH,封口漏气率飙升到6%,每天有近200袋不合格品。
引入杭井超声波工业增湿机后,湿度稳定控制在55%±5%RH。两周后统计:
封口漏气率从6%降至0.8%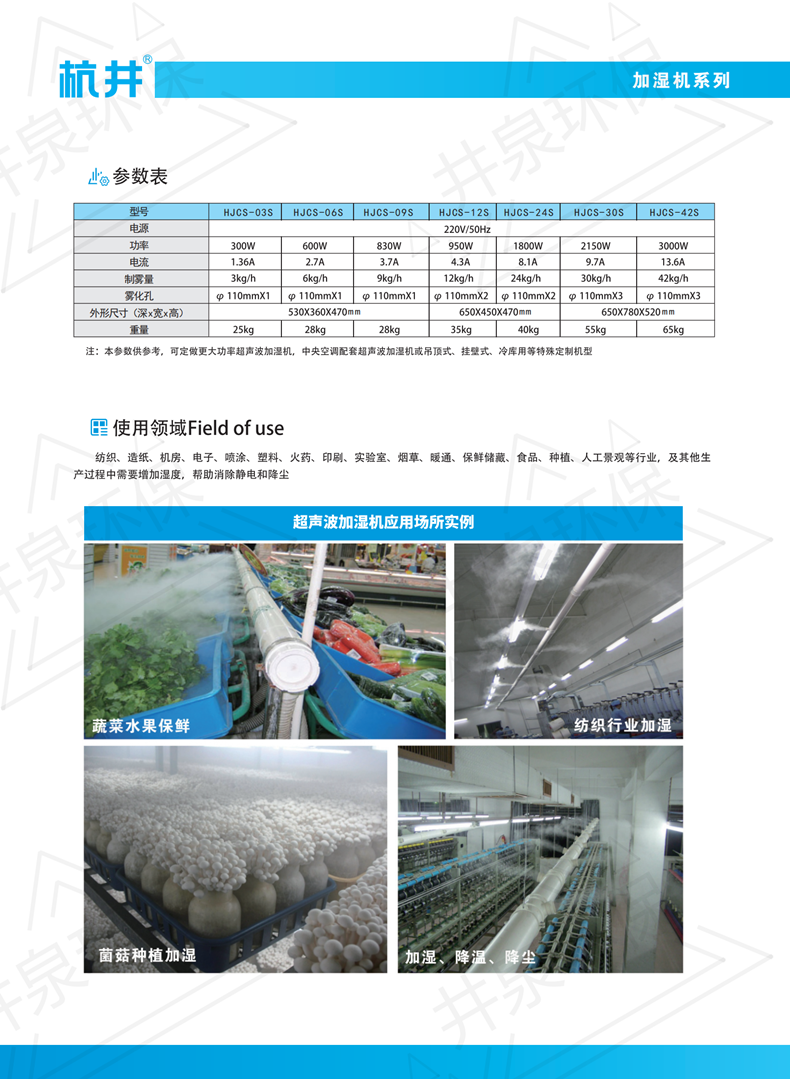
杭井增湿机的优势在于:雾化颗粒细(1-5微米),不会弄湿薄膜和药粉;自带湿度反馈控制,无需人工频繁调节;模块化设计,可根据车间面积灵活增减主机和喷嘴数量。
实操建议:
先测量车间体积和初始湿度,按每100平米配3-5升/小时加湿量选型到2026年,垂直充填封口机的速度会更快(部分机型可达120袋/分钟以上),薄膜会使用更多可降解材料(如PLA、PBAT),这些材料对静电更敏感。单纯靠静电消除棒已经不够,空气增湿机必须成为标配。
我的观点很明确:防静电不是靠一个设备,而是一套系统。但空气增湿机是这套系统的地基。 没有稳定的湿度环境,其他防静电手段成本高、效果差。杭井这类专注工业增湿的品牌,在稳定性和能效上已经比较成熟,值得包装企业认真考虑。
*后给三条落地建议:
先测湿度,再买设备,不要凭感觉静电问题不解决,封口质量永远在“碰运气”。2026年,别再让静电吃掉你的利润。
上一篇:2026年织布厂加湿方案:经编整经车间喷雾加湿与25KG加湿机
下一篇:没有了!
如果您有任何问题,请跟我们联系!
联系我们
Copyright © 2023 杭州杭井环境设备有限公司 版权所有 浙ICP备2023010479号 XML地图
地址:中国浙江杭州余杭区中泰工业园绿泰路5号
